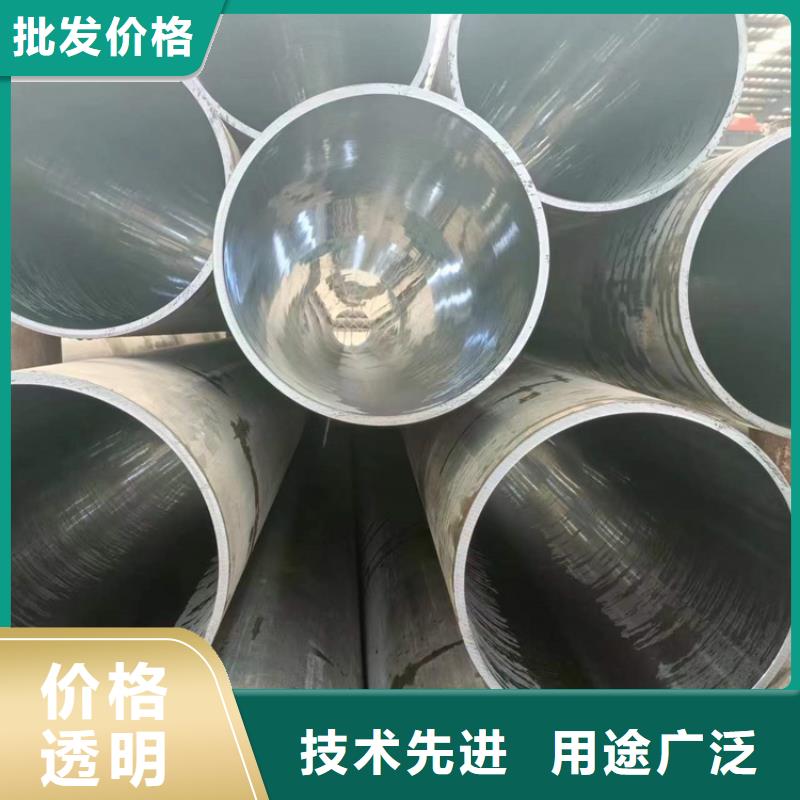
以下是:桂林市永福县绗磨管软轴产地工厂的产品参数
| 产品参数 |
|---|
| 产品价格 | 4500/吨 |
|---|
| 发货期限 | 1-2天 |
|---|
| 供货总量 | 不限 |
|---|
| 运费说明 | 电议 |
|---|
| 小起订 | 0.1吨 |
|---|
| 质量等级 | |
|---|
| 是否厂家 | 是 |
|---|
| 产品材质 | 20# |
|---|
| 产品品牌 | 安达 |
|---|
| 产品规格 | 95*80 |
|---|
| 发货城市 | 聊城 |
|---|
| 产品产地 | 聊城 |
|---|
| 加工定制 | 是 |
|---|
| 产品型号 | 45# |
|---|
| 可售卖地 | 全国 |
|---|
| 产品重量 | 0.5 |
|---|
| 产品颜色 | 金属色 |
|---|
| 质保时间 | 1年 |
|---|
| 外形尺寸 | 95 |
|---|
| 适用领域 | 油缸 机械加工 |
|---|
| 是否进口 | 否 |
|---|
| 质量认证 | 000 |
|---|
| 产品功率 | 000 |
|---|
| 工作温度 | 20-25 |
|---|
| 颜色 | 有色金属 |
|---|
| 材质 | 20#/45#/16Mn/27SiMn/304不锈钢 |
|---|
| 厂家地址 | 山东聊城 |
|---|
| 品牌 | 安达 |
|---|
| 范围 | 绗磨管软轴供应范围覆盖广西省、桂林市、永福县、秀峰区、叠彩区、七星区、雁山区、阳朔县、临桂区、灵川县、全州县、灌阳县、资源县、平乐县、荔浦市等区域。 |
|---|
以下是:桂林市永福县绗磨管软轴产地工厂的图文视频
【安达珩磨管】以匠心打造多元场景产品,涵盖
灌阳硬轴、
叠彩精拔杆、
荔浦精拔杆、
灵川调质活塞杆等。
绗磨管软轴产地工厂,
珩磨管液压机械(桂林市永福县分公司)为您提供
绗磨管软轴产地工厂,联系人:
高经理,电话:
【13184177133】。 广西壮族自治区,桂林市,永福县 永福县,隶属于中华人民共和国广西壮族自治区桂林市,位于广西东北部,桂林西南,地处东经109°36′50″—110°14′19″,北纬24°37′48″—25°36′39″之间。全县辖6镇3乡,97个行政村,全县土地面积2806平方公里,居住着壮族、汉族、瑶族、苗族、京族、回族等18个民族。根据第七次人口普查数据,截至2020年11月1日零时,永福县常住人口为228646人。
绗磨管软轴产地工厂的详细视频已经上传,通过视频,您可以更深入地了解产品的功能和特点。
以下是:桂林永福绗磨管软轴产地工厂的图文介绍


桂林永福企业旺旺珩磨管绗磨管油缸管小口径绗磨管麻点缺陷处理 在加工之前表面会有很多的麻点,这是影响小口径绗磨管质量的重要因子,要想经过绗磨后获得质量好的液压油缸管 ,就需要对这些麻点进行修复。那么,小口径绗磨管表面缺陷的修复方法有哪些呢?1.加大冷拔变形量增加冷拔变形道次,加大总变形量,可以达到降低麻点深度,减小珩磨磨削余量的目的。2.优选热轧管坯料冷拔管麻点缺陷均是由热轧管所引起的,所以,通过选择锈蚀程度小、壁厚均匀的热轧管,可以减少麻点缺陷,提高缸筒的成材率。3.热轧管内孔缺陷清理。
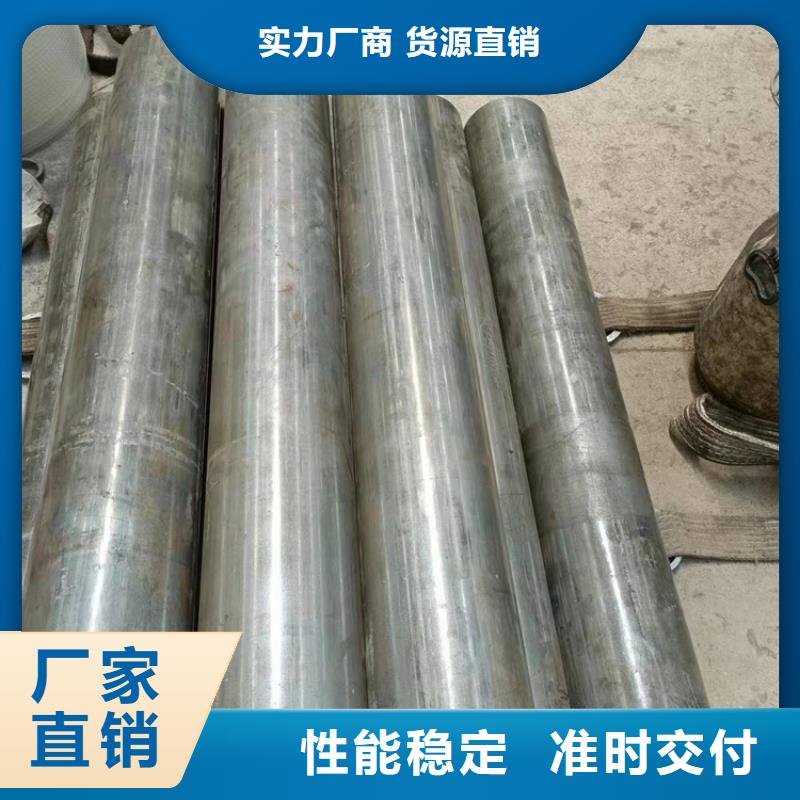


感谢您对珩磨管液压机械(桂林市永福县分公司)的信赖,当您进入这个页面时,您已成为我们尊贵的客户。欢迎您来到美丽的 永福本地附近316不锈钢珩磨管、永福就近软轴之乡——桂林永福,我们都在这里为您静静的守候!您可以通过以下文章详细了解 永福液压缸筒珩磨管、永福本地附近调制珩磨管参数、价格、图片、视频等资料。


桂林永福企业旺旺珩磨管绗磨管油缸管热轧绗磨管后的区别热轧精密钢管用连铸圆管坯板坯或初轧板坯作原料,经步进式加热炉加热,高压水除鳞后进入粗轧机,粗轧料经切头、尾、再进入精轧机,实施计算机控制轧制,终轧后即经过层流冷却和卷取机卷取、成为直发卷。直发卷的头、尾往往呈舌状及鱼尾状,厚度、 宽度精度较差,边部常存在浪形、折边、塔形等缺陷。其卷重较重、钢卷内径为760mm。将直发卷经切头、 切尾、切边及多道次的矫直、平整等精整线处理后,再切板或重卷,即成为:热轧钢板、平整热轧钢卷、纵切带等产品。热轧精整卷若经酸洗去除氧化皮并涂油后即成热轧酸洗板卷。


桂林永福企业旺旺珩磨管绗磨管油缸管钢市上演了一小波反弹行情,累计持续两周左右。以上海市场为例,大口径绗磨管现货价格从3600元/吨涨至3760元/吨,上涨160元/吨,同一时间内北京市场仅反弹100元/吨。这反映出行情仍受需求预期驱动较强,心理因素起到了一定推动作用45#绗磨管滚压工艺光洁度是效的 油缸是工程机械主要部件,传统的加工方法是:拉削缸体——精镗缸体——磨削缸体。采用滚压方法是:拉削缸体——精镗缸体——滚压缸体,工序是3部分,但时间上对比:磨削缸体1米大概在1-2天的时间,滚压缸体1米大概在10-30分钟的时间。投入对比:磨床或绗磨机(几万——几百万),滚压刀(1仟——几万)。滚压后,孔表面粗糙度由幢滚前Ra3.2~6.3um减小为Ra0.4~0.8&um,孔的表面硬度提高约30%,缸筒内表面疲劳强度提高25%。油缸使用寿命若只考虑缸筒影响,提高2~3倍,镗削滚压工艺较磨削工艺效率提高3倍左右。以上数据说明,滚压工艺是的,能大大提高缸筒的表面质量。

在桂林市永福县本地采买绗磨管软轴产地工厂到珩磨管液压机械(桂林市永福县分公司),无论您是个人用户还是企业采购,我们都将竭诚为您服务。品质保证,价格优惠,厂家直销,欢迎有需要的客户来电。联系人:高经理-【13184177133】。